

Respuesta rapida
La soldadura de geomembranas HDPE es el proceso mediante el cual se unen térmicamente láminas de polietileno de alta densidad para conformar barreras impermeables continuas y herméticas.
La soldadura de geomembranas HDPE es el proceso mediante el cual se unen térmicamente láminas de polietileno de alta densidad para conformar barreras impermeables continuas y herméticas. Dominar sus técnicas y parámetros de control de calidad es determinante para garantizar la integridad de proyectos de contención en minería, rellenos sanitarios, embalses y obras de ingeniería civil en Chile.
En proyectos de contención de líquidos o residuos, una falla en la costura de una geomembrana puede comprometer la totalidad del sistema de impermeabilización, con consecuencias ambientales y económicas de alto impacto. Sin embargo, la calidad de la soldadura no depende únicamente del equipo utilizado: intervienen variables como la temperatura ambiente, la velocidad de avance, el estado superficial del material base, la calibración del soldador y la experiencia del operario certificado.
Esta guía está dirigida a ingenieros de proyecto, inspectores de obra y especificadores técnicos que necesitan comprender a fondo los métodos de soldadura disponibles para geomembranas de HDPE, los parámetros críticos de cada proceso y los procedimientos de control de calidad exigidos por las normativas vigentes. Se abordan los dos métodos principales —cuña caliente y soldadura por extrusión— junto con los ensayos destructivos y no destructivos que aseguran la conformidad de cada costura.
Necesitas asesoria tecnica para tu proyecto? Habla con un especialista AGRU
¿Qué es la soldadura de geomembranas HDPE y por qué es crítica?
Una geomembrana HDPE es una lámina continua fabricada en polietileno de alta densidad, diseñada para actuar como barrera de impermeabilización en obras geotécnicas y ambientales. Dado que los rollos de geomembrana tienen un ancho estándar de entre 5 y 8 metros, cualquier instalación de gran superficie requiere unir múltiples paños mediante soldadura. La resistencia de esa unión debe ser comparable —o superior— a la del material base para que el sistema funcione como una membrana continua sin puntos débiles.
El polietileno de alta densidad es un termoplástico que, al someterse a calor controlado, entra en estado de fusión superficial sin degradarse, permitiendo fusionar dos superficies bajo presión. Este principio sustenta ambos métodos de soldadura industrialmente aceptados para geomembranas. La correcta selección del método de soldadura, junto con el control riguroso de los parámetros de soldadura, determina si la costura cumplirá los requisitos mecánicos especificados en proyecto.
Referencia normativa aplicable
Las soldaduras de geomembranas HDPE en Chile deben evaluarse conforme a GRI-GM6 (ensayos de costuras termoplásticas), ASTM D6392 (geomembranas no reforzadas) e ISO 13967. A nivel de materiales base, la resina PE 100 cumple con ISO 4427 en lo que respecta a propiedades mecánicas del polietileno. Los proyectos de ingeniería civil con exigencias ambientales también deben considerar los requisitos de la Superintendencia del Medio Ambiente (SMA) de Chile.
Métodos de soldadura para geomembranas: cuña caliente vs. soldadura por extrusión
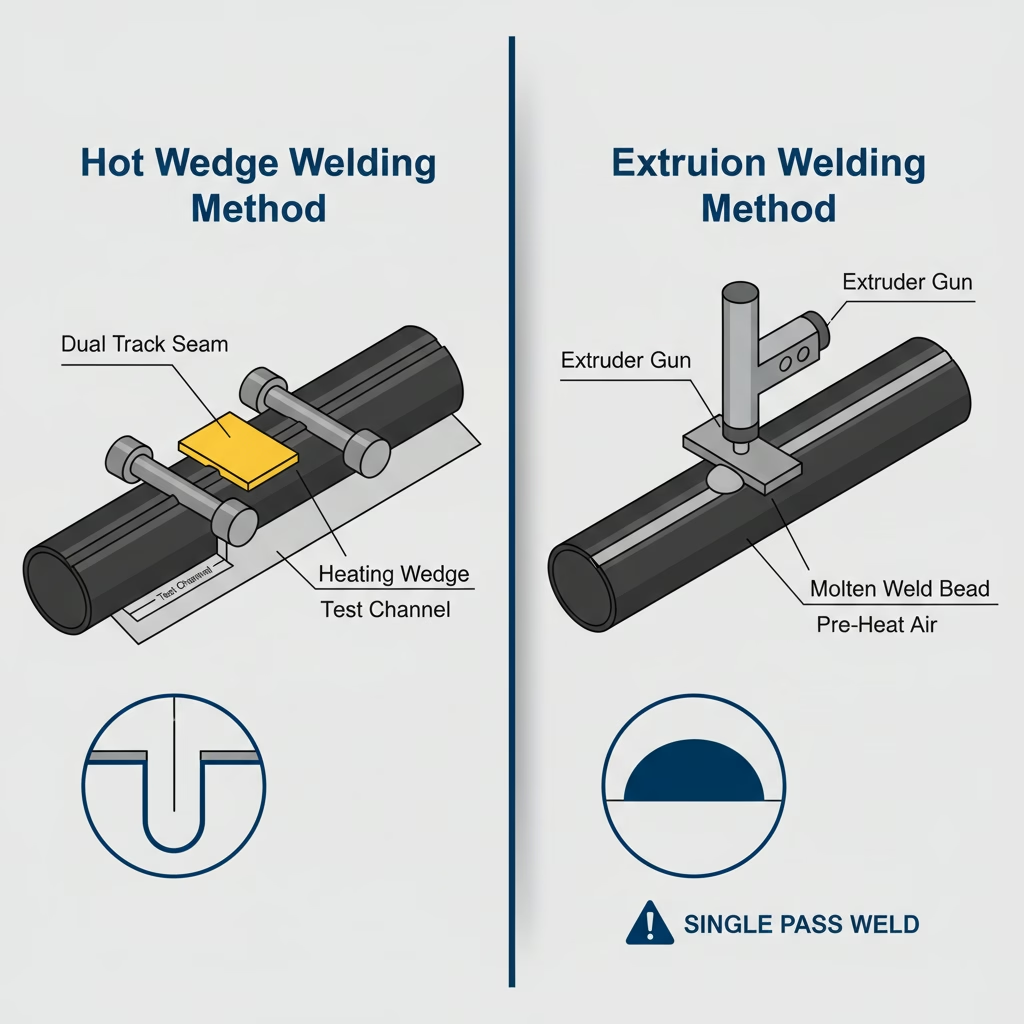
Existen dos métodos principales para soldar geomembranas de HDPE en terreno. La selección del método depende del tipo de costura requerido, el espesor de la lámina, las condiciones de accesibilidad y los requisitos de calidad de la soldadura establecidos en las especificaciones del proyecto.
Cuándo usar cuña caliente:
- Costuras principales de gran longitud
- Superficies planas o de pendiente regular
- Espesores entre 1,0 mm y 3,0 mm
- Producción de doble costura con canal de prueba
- Condiciones climáticas estables y controladas
Cuándo usar soldadura por extrusión:
- Reparaciones y parches en campo
- Zonas de difícil acceso para la máquina de cuña
- Detalles geométricos complejos (esquinas, penetraciones)
- Costuras perimetrales en estructuras civiles
- Refuerzo de costuras existentes
Soldadura por cuña caliente (cuña caliente)
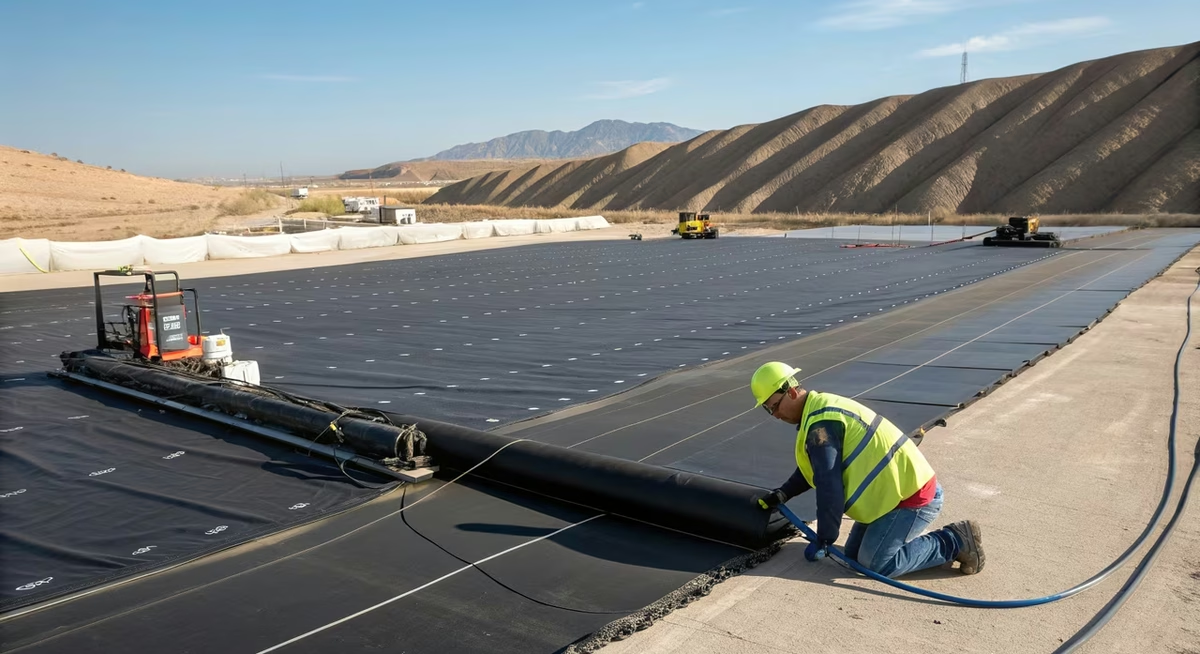
La soldadura por cuña caliente utiliza una resistencia metálica —la cuña— que se desplaza entre los dos paños de geomembrana, calentando simultáneamente ambas superficies hasta lograr su fusión. Tras el calentamiento, un par de rodillos de presión aplica fuerza mecánica para consolidar la unión. Este proceso genera una doble costura con un canal central de aire que permite realizar la prueba de inflado como ensayo no destructivo.
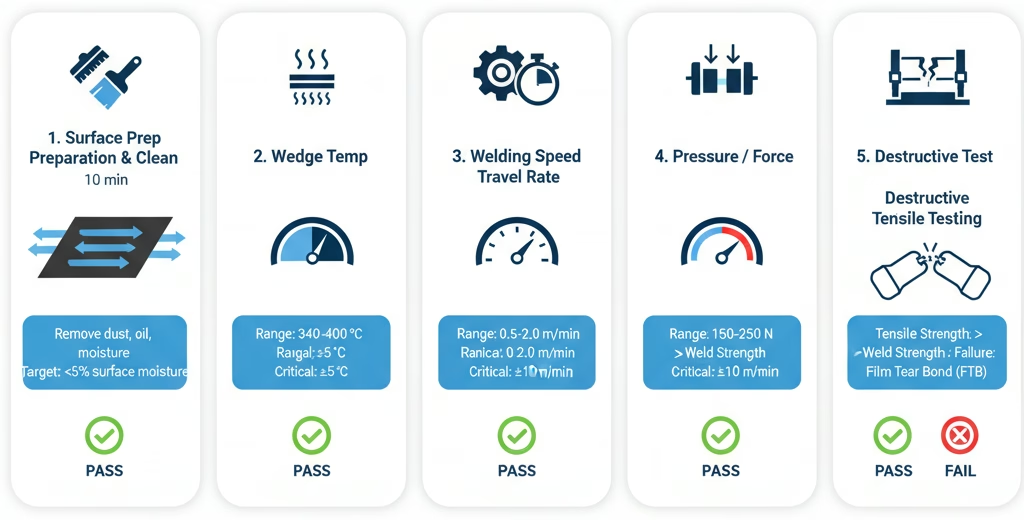
La máquina de soldar avanza de forma automatizada a velocidad constante. Los parámetros críticos son: temperatura de la cuña (típicamente entre 280 °C y 400 °C según espesor y temperatura ambiente), velocidad de avance (entre 1,0 y 2,5 m/min) y presión de los rodillos de presión. Cualquier variación no controlada en estos tres parámetros afecta directamente la calidad de la soldadura.
Soldadura por extrusión (extrusión para geomembranas)
En el proceso de soldadura por extrusión, un extrusor portátil funde material de aporte —varilla o granza de polietileno compatible con la geomembrana base— y lo deposita sobre las superficies previamente calentadas con aire caliente. El material fundido se integra al material base mediante presión, creando una costura de sección más voluminosa que la cuña caliente.
El precalentamiento con aire caliente es indispensable para activar la superficie del polietileno antes de que el extrusor deposite el material de aporte. La temperatura del aire caliente de precalentamiento suele situarse entre 250 °C y 350 °C. Es fundamental que el material de aporte sea de la misma resina y densidad que el material base para evitar incompatibilidades térmicas y mecánicas.
REGLA IMPORTANTE: El material de aporte para soldadura por extrusión debe ser certificado como compatible con la geomembrana HDPE base. Usar material de aporte de diferente índice de fluidez (MFI) puede generar una unión frágil que falla a bajas deformaciones, incluso si visualmente la costura parece correcta.
Parámetros de soldadura críticos y cómo controlarlos
Quieres ver AGRU aplicada en proyectos reales? Conoce nuestros casos de exito
El control de los parámetros de soldadura debe registrarse en tiempo real durante el proceso. Las máquinas de soldar modernas incorporan sistemas de registro electrónico que documentan temperatura, velocidad y presión por cada metro lineal de costura. Estos registros forman parte del dossier de calidad exigible en cualquier proyecto con especificación formal.
| Parámetro | Cuña caliente | Soldadura por extrusión | Efecto de desviación |
|---|---|---|---|
| Temperatura de soldadura | 280–400 °C (cuña) | 200–250 °C (extrusor) + 250–350 °C (aire caliente) | Fusión incompleta o degradación térmica del polietileno |
| Velocidad de avance | 1,0–2,5 m/min | 0,2–0,5 m/min (manual) | Subcocción o sobrecocción de la costura |
| Presión (rodillos) | Según espesor de lámina | Presión manual controlada | Porosidad o delaminación en la costura |
| Temperatura ambiente mínima | ≥ 5 °C (ajustar velocidad) | ≥ 5 °C | Enfriamiento prematuro, baja resistencia al pelado |
| Traslape mínimo | 100–150 mm | 75–100 mm | Área de unión insuficiente para resistencia al cizalle |
| Limpieza superficial | Obligatoria (solvente + paño) | Obligatoria + esmerilado | Contaminación que impide la fusión del material base |
Preparación superficial antes de soldar geomembranas
Antes de iniciar cualquier proceso de soldadura, la instalación de la geomembrana debe asegurar que las zonas de traslape estén limpias, secas y libres de contaminantes. La presencia de polvo, humedad, aceites o materiales ajenos entre los paños impide que el polietileno alcance la temperatura de fusión requerida en la interfaz, generando zonas sin unión que solo se detectan mediante ensayos.
Para la soldadura por extrusión, la preparación incluye además el esmerilado o desbaste de la zona a soldar: este paso elimina la capa superficial oxidada del polietileno, exponiendo material virgen con mayor capacidad de fusión. El esmerilado debe realizarse inmediatamente antes de soldar (máximo 30 minutos de diferencia) para evitar la reoxidación superficial.
- Temperatura mínima de operación: No soldar geomembranas HDPE con temperatura ambiente inferior a 5 °C sin medidas de protección (carpa térmica, precalentamiento adicional).
- Viento: Velocidades superiores a 25 km/h afectan el perfil térmico de la cuña caliente y del aire caliente; se requiere protección lateral.
- Humedad y lluvia: Suspender operaciones de soldadura ante presencia de lluvia o rocío sobre los paños.
- Costuras de prueba (test welds): Realizar soldadura de prueba al inicio de cada jornada y ante cualquier cambio de equipo o condición climática significativa.
Control de calidad en la soldadura de geomembranas HDPE
El control de calidad de la soldadura se estructura en dos categorías complementarias: ensayos no destructivos (END) aplicados al 100% de las costuras, y ensayos destructivos realizados sobre muestras representativas a frecuencias definidas en el plan de calidad del proyecto.
Ensayos no destructivos (END)
- Prueba de inflado (air pressure test): Aplicable exclusivamente a costuras de doble canal generadas por cuña caliente. Se inyecta aire a presión (generalmente 200–280 kPa) en el canal central y se verifica que no haya caída de presión en un período de 5 minutos. Permite detectar fugas puntuales en la costura.
- Prueba de vacío (vacuum box test): Utilizada en costuras de extrusión o reparaciones. Se aplica una cámara de vacío sobre la costura impregnada con solución jabonosa; la formación de burbujas indica la presencia de fugas.
- Inspección visual: Toda la extensión de la costura debe inspeccionarse para detectar irregularidades superficiales: material fundida en exceso, quemaduras, zonas sin traslape o discontinuidades visibles.
Ensayos destructivos
Los ensayos destructivos consisten en extraer probetas de la costura real —generalmente a razón de una muestra cada 150 a 300 metros lineales, según especificación— y someterlas a ensayos mecánicos en laboratorio. Los dos ensayos principales son:
- Resistencia al cizalle (shear strength): Mide la resistencia de la costura cuando la fuerza se aplica en el plano de la unión. El valor mínimo exigido suele ser el 100% de la resistencia del material base según ASTM D6392.
- Resistencia al pelado (peel strength): Evalúa la adhesión en el plano perpendicular a la costura. Un resultado aceptable implica falla en el material base (FTB, film tear bond) y no en la interfaz de soldadura.
REGLA IMPORTANTE: Si un ensayo destructivo arroja resultado de falla en la interfaz (no FTB), se debe declarar no conforme el tramo completo de costura adyacente y proceder a su reparación o reemplazo, con nueva inspección de la zona comprometida según el procedimiento de soldadura aprobado.
Medidas de seguridad en operaciones de soldadura de geomembranas
El equipo de soldadura opera a temperaturas elevadas y con componentes eléctricos en un entorno de obra. Las medidas de seguridad incluyen:
- EPP térmico: Guantes de protección térmica para el manejo del extrusor y la cuña caliente.
- Calzado de seguridad dieléctrico para el operario de la máquina de soldar.
- Ventilación: Los vapores generados durante la fusión del polietileno en espacios confinados requieren extracción o ventilación forzada.
- Capacitación del soldador: El personal que ejecuta soldaduras debe contar con certificación en soldadura de termoplásticos según DVS 2225 o equivalente reconocido en Chile.
- Desconexión del equipo ante cualquier interrupción no planificada del proceso de soldadura.
Geomembranas HDPE de AGRU: material base de alta calidad para costuras confiables
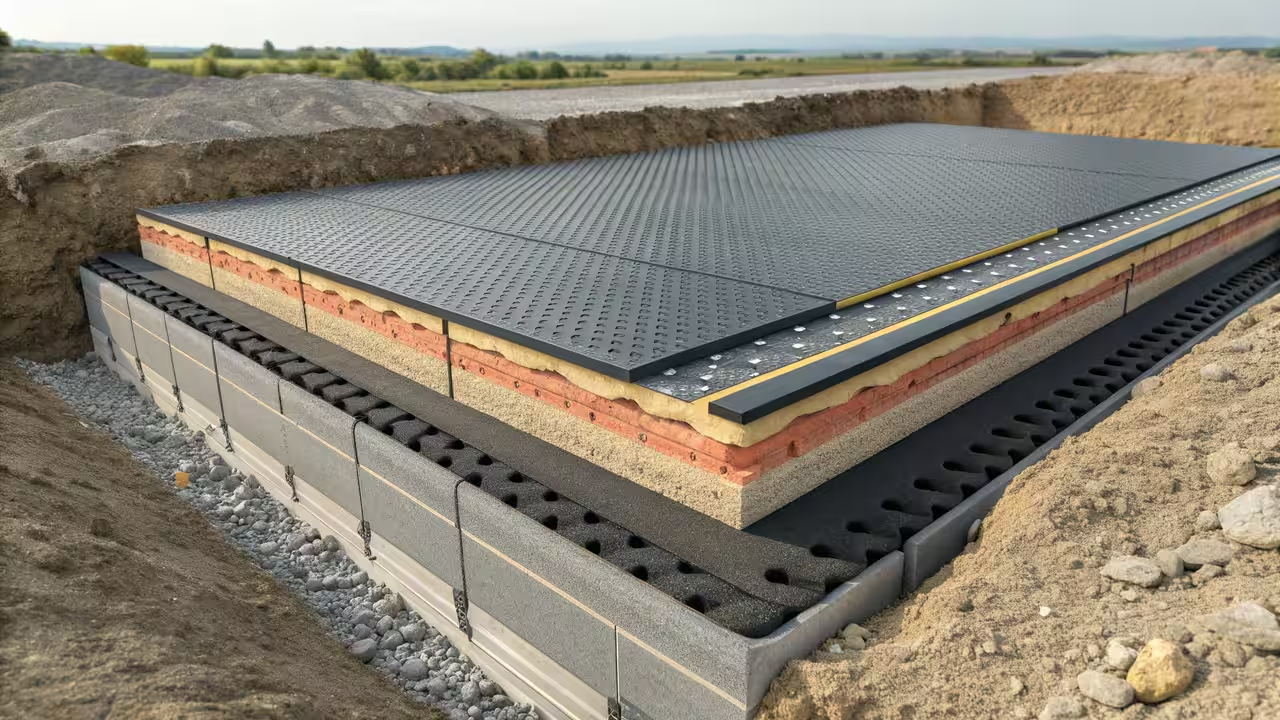
La calidad de la soldadura depende en forma directa de las propiedades del material base. Las geomembranas HDPE fabricadas por AGRU utilizan resinas de polietileno de alta densidad con índice de fluidez (MFI) controlado y certificado, lo que garantiza una respuesta térmica uniforme y predecible durante el proceso de soldadura por cuña caliente o por extrusión.
AGRU Chile ofrece asesoría técnica para la especificación de geomembranas según las exigencias del proyecto: espesor, textura superficial (lisa o rugosa), resistencia a la intemperie y compatibilidad con los parámetros de soldadura del equipo disponible en obra. Para proyectos que requieren conocimiento de las propiedades base del HDPE como material, puedes consultar nuestro artículo ¿Qué es el HDPE?, donde se detallan las características del polietileno de alta densidad que inciden directamente en el comportamiento del material durante la soldadura.
Si tu proyecto también contempla tubería HDPE para sistemas de drenaje o conducción asociados a la impermeabilización, te recomendamos revisar nuestra guía completa de tuberías HDPE, que aborda especificaciones, normas y criterios de selección aplicables al mercado chileno.
Conclusión: la soldadura de geomembranas HDPE exige técnica, control y trazabilidad
Soldar geomembranas de polietileno de alta densidad no es una operación que admita improvisación. Cada costura representa un punto potencial de vulnerabilidad si los parámetros de soldadura no se controlan rigurosamente, si la preparación superficial es deficiente o si el equipo de soldadura no está correctamente calibrado.
La combinación de ensayos no destructivos al 100% de la costura —prueba de inflado o de vacío según el método— con ensayos destructivos a frecuencias normalizadas constituye el estándar mínimo de control de calidad para proyectos de contención en Chile. El registro documentado de todos los parámetros de soldadura es, además, un requisito creciente de las entidades fiscalizadoras ambientales y los mandantes privados.
Tanto la selección del método de soldadura —cuña caliente o soldadura por extrusión— como la definición de los parámetros específicos para cada proyecto deben integrarse desde la etapa de ingeniería, no resolverse en terreno. Un especialista con experiencia en instalación de geomembranas puede marcar la diferencia entre una obra conforme y una que requiere reparaciones costosas tras la puesta en servicio.
Para proyectos que incluyan uniones en sistemas de tuberías HDPE complementarios al sistema de geomembrana, te invitamos a revisar nuestro artículo sobre electrofusión HDPE, donde se detallan los criterios técnicos para uniones en tubería por este método.
¿Necesitas asesoría técnica para la especificación o instalación de geomembranas HDPE en tu proyecto?
Un especialista de AGRU Chile puede orientarte en la selección del método de soldadura, los parámetros recomendados para las condiciones de tu obra y los requisitos de control de calidad aplicables. Completa el formulario y te contactamos a la brevedad.
Solicitar asesoría técnica